| МОК: | 1 тонна |
| Цена: | 800-1000 USD/Ton |
| Стандартная упаковка: | В связках или в деревянных ящиках. |
| Срок доставки: | 20-30 дней на продукцию |
| способ оплаты: | Л/К, Д/А, Д/П, Т/Т |
| Пропускная способность: | 60000 тонн/тонн в год |
![]()
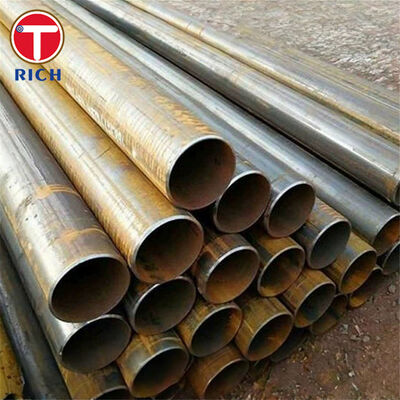
BS 6323-5 electric resistance welded and induction welded steel tubes are carbon steel mechanical tubes manufactured from steel strip by continuous electric resistance welding or high-frequency induction weldingСпецификация была разработана для автомобильных, механических и общих инженерных применений, где контролируется внешний диаметр, толщина стенки, качество сварки, механические свойства,и формирующих характеристик требуются.
BS 6323-5:1982 охватывает ERW1, ERW2, ERW3, ERW4 и ERW5 классы с постепенно повышающимися уровнями прочности.или нормализованные условия доставки в соответствии с требуемым процессом изготовления и конечными механическими свойствами.
BS 6323-5:1982 - это отмененный британский стандарт. Он был отменен 24 июня 2003 года и в основном заменен BS EN 10305-3, BS EN 10305-5 и BS EN 10296-1.Для замены или устаревших автомобильных компонентов, BS 6323-5 материал может быть указан, если это требуется в оригинальном чертеже, спецификации клиента или утвержденном списке материалов.
| Положение | Спецификация |
|---|---|
| Продукт | Электрическое сопротивление сварные / индукционные сварные стальные трубы |
| Материал | Углеродистая сталь |
| Стандартный | BS 6323-5:1982 |
| Оценки | ERW1, ERW2, ERW3, ERW4, ERW5 |
| Производственный процесс | Сварка на электрическом сопротивлении или индукционная сварка из стальной ленты |
| Типичный наружный диаметр | 6-350 мм |
| Типичная толщина стены | 1-30 мм |
| Длина | 1-12 м, настраиваемый |
| Поперечное сечение | В основном круглые; специальные пробки, подлежащие соглашению о изготовлении |
| Толерантность толщины стены | T ≤ 3 мм: ±10%; T > 3 мм: ±8%, за исключением зоны сварки, если применимо |
| Толерантность к ОД | Зависит от диаметра и условий доставки; например, до 20 мм ОД: ±0,12 мм в условиях KM |
| Прямая | Для ОД > 16 мм: максимум 2 мм на метр; общее отклонение обычно не превышает 0,2% от длины трубы |
| Состояние поверхности | Окончание мельницы, слегка смазанное маслом, маринованное/маринованное или другая согласованная защитная отделка |
| Тепловая обработка | Сварка, отжигание или нормализация в соответствии с условиями поставки |
| Конечное состояние | Простые резные концы; доступны срубленные концы |
| Проверка | Проверка размеров, испытания на прочность и применимые технологические испытания |
| Инспекционный документ | EN 10204 3.1 доступен, если указано на этапе заказа |
| Внешний диаметр | Толерантность к ОД |
|---|---|
| ≤ 20 мм | ±0,12 мм |
| > 20-30 мм | ±0,15 мм |
| >30-50 мм | ±0,20 мм |
| > 50-70 мм | ± 0,25 мм |
| > 70-90 мм | ± 0,30 мм |
| > 90-110 мм | ± 0,35 мм |
| > 110-130 мм | ± 0,45 мм |
| > 130-150 мм | ± 0,55 мм |
| > 150-170 мм | ± 0,65 мм |
| > 170 мм | ± 0,75% от ОД |
Пять классов ERW обеспечивают структурированный диапазон механических свойств. В нормализованном состоянии минимальная прочность прочности колеблется примерно от 155 МПа для ERW1 до 340 МПа для ERW5,позволяющий выбор материала в соответствии с нагрузкой на формирование, конструктивную прочность и конструкцию компонентов.
Сварные трубы обеспечивают более высокую прочность, генерируемую процессом формирования труб, в то время как отжигание или нормализация уменьшает остаточное напряжение формирования и улучшает пластичность.Это различие важно, когда трубка впоследствии подвергнется изгибу, концовка формовки, сварки, сглаживания, сварки или сварки.
Края ленты непрерывно соединяются сопротивлением или индукционным нагревом без обычного металла наполнителя.и снятие сварных шариков обеспечивает непрерывное продольное соединение, подходящее для механического изготовления.
Для автомобильных и изготовленных механических деталей только номинальная прочность натяжения недостаточна.Трубка может соответствовать требованиям химических веществ, но все равно не работает во время изгиба, если качество сварки или тепловой вход несовместимы.
Таким образом, производство может контролироваться посредством подготовки к краю полосы, мониторинга тока сварки, контроля за сварочными шариками, измерения, а также репрезентативных испытаний сплочения или формирования.Для деталей с тяжелыми деформациями, предполагаемый радиус изгиба и последующая операция формования должны быть предоставлены до производства, чтобы можно было выбрать подходящий класс и условия доставки.
Тепловая обработка может изменить диаметр трубы, ее овальность, прямоту и механические свойства.Это особенно важно для покупателей, обрабатывающих трубку или вставляющих ее в тесно допущенные сборки.
Поэтому размеры должны быть указаны вместе с требуемым условием доставки.в то время как теплообработанные трубы GKM/GZF или NKM/NZF оцениваются с использованием класса допустимости, применимого к конечному термическому состояниюОкончательная проверка OD, толщины стенки, прямоты и длины выполняется после указанной термической обработки, а не полагаясь только на размеры предварительной обработки.
BS 6323-5:1982 был отозван, но многие установленные чертежи автомобилей и машин продолжают ссылаться на классы ERW1-ERW5.
Для старых заказов спецификация материала должна быть прослеживаема к стандарту BS 6323-5, когда это требуется по договору.или BS EN 10296-1 следует оценивать в зависимости от формы трубы, размерная точность, условия доставки и предполагаемое применение.тепловая обработка, и требования к испытаниям также должны быть пересмотрены.
| Стандартная система | Соответствующий стандарт | Сфера применения |
|---|---|---|
| Ничего. | BS 6323-5 | Трубы из стали, сварные с индукционной сваркой, для автомобильных, механических и общетехнических целей |
| EN | EN 10305-3 | Сварные трубы из высокоточной стали |
| EN | EN 10305-5 | Сварные и холодосварные квадратные и прямоугольные высокоточные стальные трубы |
| EN | EN 10296-1 | Сварные круговые стальные трубы для механических и общетехнических целей |
| ASTM | АСТМ A513 | Механические трубы из углерода и легированной стали, сварные электрическим сопротивлением |
| JIS | JIS G3445 | Трубы из углеродистой стали для конструкций машин |
| ГБ | GB/T 6728 | Холоднообразованные полые конструктивные профили из стали; используются, где применимо, для сварных конструктивных профилей |
| ГОСТ | ГОСТ 10704 / ГОСТ 10705 | Продольные электросварные стальные трубы; размеры и технические требования |
Специфическим применением является трубчатый перекрестный член, используемый в автомобильной раме сиденья.
Компонент требует контролируемого наружного диаметра для расположения фиксатора и соединительных частей, достаточного удлинения для изгиба и формирования конца, повторяемой целостности сварки при деформации,и достаточная прочность на тягу и устойчивость к нагрузкам.
В зависимости от конструкции сиденья, диаметра трубки, толщины стенки, радиуса изгиба, могут быть выбраны категории BS 6323-5 низкой и средней прочности, такие как ERW1, ERW2 или ERW3.и требуемая прочность после формированияВ случае необходимости тяжелого формования могут быть рассмотрены условия отжига или нормализации.
| Уровень | C Макс. % | Си Макс. % | Мн Макс. % | П Макс. % | S Макс. % |
|---|---|---|---|---|---|
| ERW1 | 0.13 | — | 0.60 | 0.050 | 0.050 |
| ERW2 | 0.16 | — | 0.70 | 0.050 | 0.050 |
| ERW3 | 0.20 | 0.35 | 0.90 | 0.050 | 0.050 |
| ERW4 | 0.25 | 0.35 | 1.20 | 0.050 | 0.050 |
| ERW5 | 0.23 | 0.50 | 1.50 | 0.050 | 0.050 |
| Уровень | Минимальная прочность выброса Re, MPa | Минимальная прочность на растяжение Rm, MPa | Минимальная элонгация A, % |
|---|---|---|---|
| ERW1 | 155 | 280 | 25 |
| ERW2 | 195 | 320 | 25 |
| ERW3 | 215 | 360 | 24 |
| ERW4 | 235 | 410 | 22 |
| ERW5 | 340 | 490 | 20 |
Для сравнения, состояние KM в виде сварки обеспечивает различные уровни механических свойств из-за процесса формирования и сварки.
| Уровень | Минимальная прочность в KM, MPa | КМ Минимальная прочность на протяжении тяги, МПа | Минимальная элонгация D/t ≤ 20, % | Минимальная элонгация D/t > 20, % |
|---|---|---|---|---|
| ERW1 | 200 | 300 | 10 | 20 |
| ERW2 | 250 | 340 | 8 | 15 |
| ERW3 | 300 | 400 | 7 | 12 |
| ERW4 | 350 | 450 | 6 | 10 |
| ERW5 | 420 | 420 | 6 | 8 |
![]()
![]()
![]()
![]()
А: производитель, также может заниматься торговлей.
О: Как правило, это 10-15 дней, если товары находятся на складе, или это 30-40 дней, если товары не находятся на складе, это зависит от количества.
О: Да, мы могли бы предложить образец бесплатно, но нужно оплатить стоимость груза.
О: Оплата <=2000USD, 100% заранее. Оплата>=2000USD, 30% T/T заранее, баланс перед отправкой.
Если у вас есть другие вопросы, пожалуйста, свяжитесь со мной.